
Cromagem para Indústria de Papelão
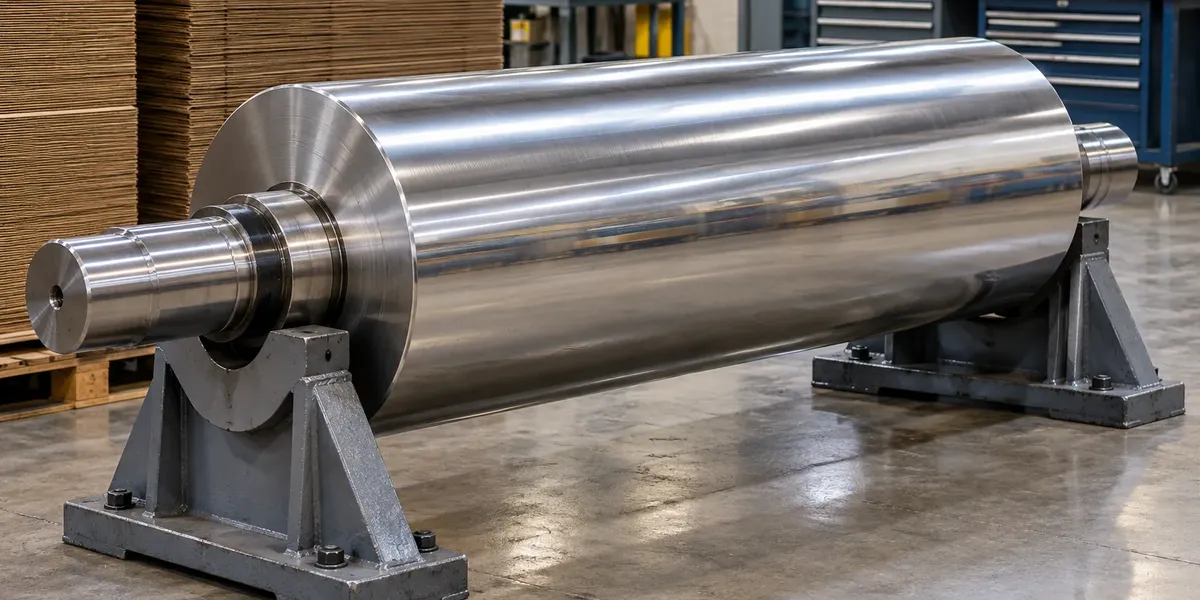
Cromagem para Indústria de Papelão é a aplicação de cromo duro em componentes metálicos de máquinas de fabricação e conversão de embalagens, conforme a necessidade de resistência ao desgaste, recuperação dimensional e acabamento superficial. A indicação começa pela função da peça: conduzir a folha, trabalhar sob pressão, apoiar um conjunto rotativo ou movimentar um mecanismo hidráulico. Cada contato exige uma superfície com características próprias.
Em uma linha de papelão ondulado, pequenas alterações em rolos e eixos podem aparecer como marcas na chapa, variação de contato ou dificuldade de ajuste. O revestimento participa da solução quando a causa está na superfície metálica e existe viabilidade de recuperação. Para decidir, manutenção e produção precisam relacionar a condição da peça com o defeito observado no produto.
A Salete Cromo Duro atua desde 1966 com eletrodeposição, cromagem, polimento e recuperação de componentes industriais. Está na Rua do Imperador, 1969, Vila Paiva, São Paulo, CEP 02074-002, e informa atendimento para todo o Brasil. Para avaliar cromagem para indústria de papelão, o contato é pelo telefone (11) 2955-6550 ou WhatsApp (11) 99687-3072. A aceitação de rolos e outras peças depende de dimensões, material e análise técnica.
Onde a cromagem para indústria de papelão participa da manutenção
A fabricação do papelão ondulado combina formação da onda, aplicação de adesivo e união dos papéis. Depois, processos de impressão, corte, vinco e montagem transformam as chapas em embalagens. Esses equipamentos apresentam regimes de trabalho diferentes. Uma peça localizada na onduladeira pode enfrentar condições térmicas e pressão de contato distintas das encontradas em um eixo de máquina de conversão.
A cromagem para indústria de papelão deve ser especificada por componente, área funcional e condição de operação. O desenho técnico ajuda a distinguir a superfície que precisa resistir ao contato daquela que depende de encaixe, vedação ou apoio. É possível que somente uma região da peça receba o depósito, com as demais protegidas durante o processo.
Também convém separar desgaste de revestimento e falha mecânica. Um rolamento danificado, um eixo empenado ou uma montagem desalinhada pode produzir sintomas semelhantes aos de uma superfície desgastada. Examinar apenas o brilho do metal deixa de fora informações importantes para a recuperação.
Rolos lisos e superfícies de contato
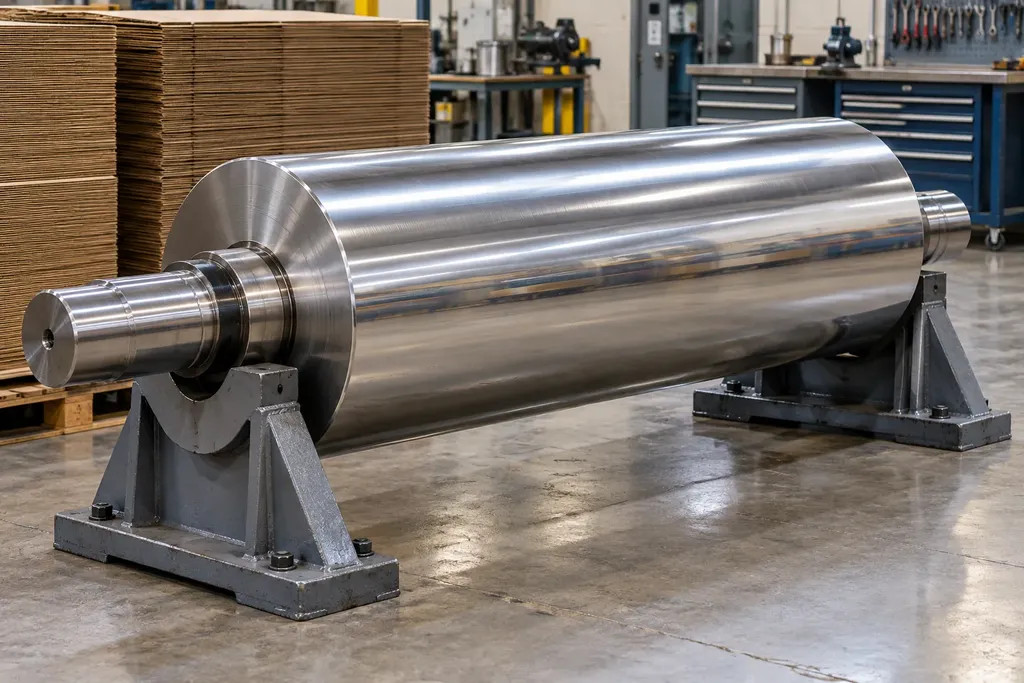
Rolos metálicos lisos podem exercer funções de apoio, pressão ou passagem de material, conforme o projeto da máquina. Neles, o acabamento precisa respeitar a forma de contato e o requisito de tração ou deslizamento. Na cromagem para indústria de papelão, tornar uma superfície mais polida só faz sentido quando essa condição corresponde à especificação de funcionamento.
Um rolo com diâmetro irregular ao longo da largura pode alterar o contato com a chapa. Riscos, rebarbas e depósitos aderidos também merecem inspeção. Antes do tratamento, é necessário verificar se a marca no papelão coincide com a posição e a periodicidade do defeito metálico.
Eixos, munhões e componentes hidráulicos
Munhões são as regiões de apoio nas extremidades de determinados rolos. Perdas de medida nesses pontos podem interferir na montagem, dependendo do tipo de ajuste empregado. Hastes hidráulicas, por sua vez, trabalham em contato com vedações e precisam de acabamento compatível com esse movimento.
A cromagem para indústria de papelão nessas peças deve considerar diâmetro final, estado do substrato, tolerância e regiões que precisam permanecer sem revestimento. A possibilidade de recompor uma medida exige avaliação do dano; trincas e alterações estruturais não são corrigidas pela simples adição de cromo.
Rolos corrugadores exigem atenção ao perfil da onda
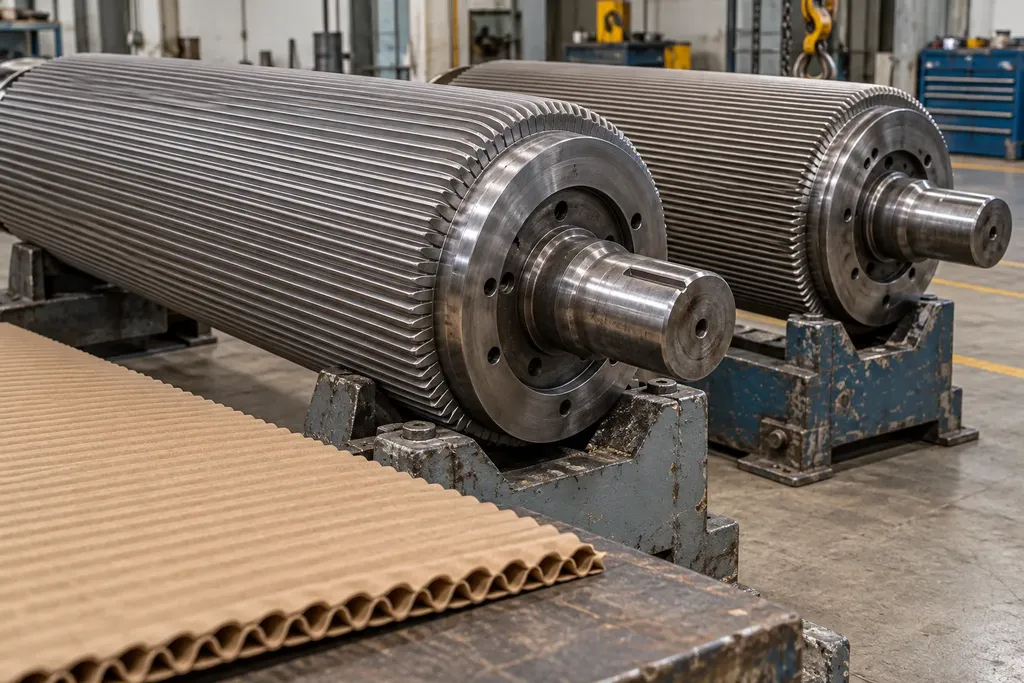
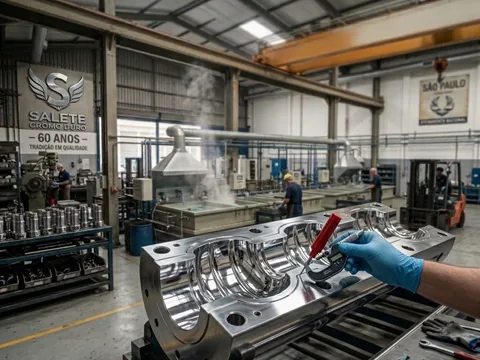
Os rolos corrugadores possuem uma geometria funcional que participa da formação das ondas do papel. A altura, o passo e o formato dos dentes fazem parte do projeto do conjunto. Existe aplicação industrial de cromo e também de outros revestimentos em rolos corrugadores, mas a escolha depende do fabricante, do perfil e das exigências de produção.
A cromagem para indústria de papelão em um rolo corrugador requer análise específica da geometria e do revestimento original. Depositar material sem controlar o perfil pode alterar as condições de contato. O tratamento precisa preservar a função do conjunto, incluindo sua compatibilidade com o rolo correspondente.
Fabricantes especializados também utilizam carboneto de tungstênio em rolos corrugadores. Essa alternativa reforça a necessidade de comparar tecnologias segundo o equipamento e o desgaste observado. Trocar um revestimento previsto no projeto por outro exige validação técnica; a disponibilidade de cromo duro, isoladamente, não define a melhor solução.
Cromagem para indústria de papelão e compatibilidade do conjunto
Quando um par de rolos apresenta desgaste, convém avaliar o conjunto e o histórico de ajustes. O tratamento de uma única peça pode ser insuficiente se a peça correspondente também perdeu geometria. A condição dos mancais, o alinhamento e o procedimento de montagem entram nessa análise.
O fornecedor precisa receber a identificação da máquina, o desenho disponível e informações sobre o revestimento anterior. No caso da Salete, a viabilidade de atender um rolo corrugador deve ser confirmada pela equipe antes do envio. A página apresenta critérios de seleção e não presume capacidade para qualquer dimensão ou perfil.
Desgaste, resíduos e limpeza da superfície
O ambiente de produção reúne fibras, poeira, adesivos e operações frequentes de limpeza. Partículas retidas em pontos de contato podem riscar superfícies, enquanto resíduos alteram o contato efetivo entre a peça e o material. O aspecto visual ajuda a localizar o problema, mas o diagnóstico depende de medidas e observação operacional.
A cromagem para indústria de papelão pode ser considerada para aumentar a resistência superficial ou recuperar regiões compatíveis com o processo. O resultado depende de uma preparação adequada e da continuidade dos cuidados de manutenção. Se a origem dos riscos permanecer na linha, a peça recuperada poderá voltar a apresentar o mesmo padrão de dano.
Adesivo de amido e regiões de aplicação
Em sistemas que utilizam adesivo de amido, resíduos e limpeza precisam ser avaliados conforme o projeto do equipamento. Rolos aplicadores ou dosadores podem possuir textura, canais ou características superficiais destinadas ao controle de transferência. Essas geometrias não devem ser modificadas indiscriminadamente por polimento ou deposição.
A cromagem para indústria de papelão em componentes próximos ao sistema de cola exige informar o tipo de adesivo, os produtos de limpeza e a região de contato. Uma superfície lisa não substitui uma textura funcional prevista pelo fabricante. Preservar essa distinção evita alterar a quantidade ou a distribuição do material transferido.
Corrosão e condições de exposição
Umidade, condensação e produtos químicos de limpeza podem participar da deterioração de peças. A proteção obtida com cromo depende da camada, do metal-base e das condições de uso. O revestimento não deve ser tratado como uma barreira universal contra qualquer agente químico.
No orçamento de cromagem para indústria de papelão, informar a rotina de limpeza e a presença de corrosão facilita a seleção do procedimento. Áreas com ataque profundo precisam ser examinadas para verificar se permanece material suficiente para recuperar a dimensão com segurança funcional.
Medidas que orientam a cromagem para indústria de papelão
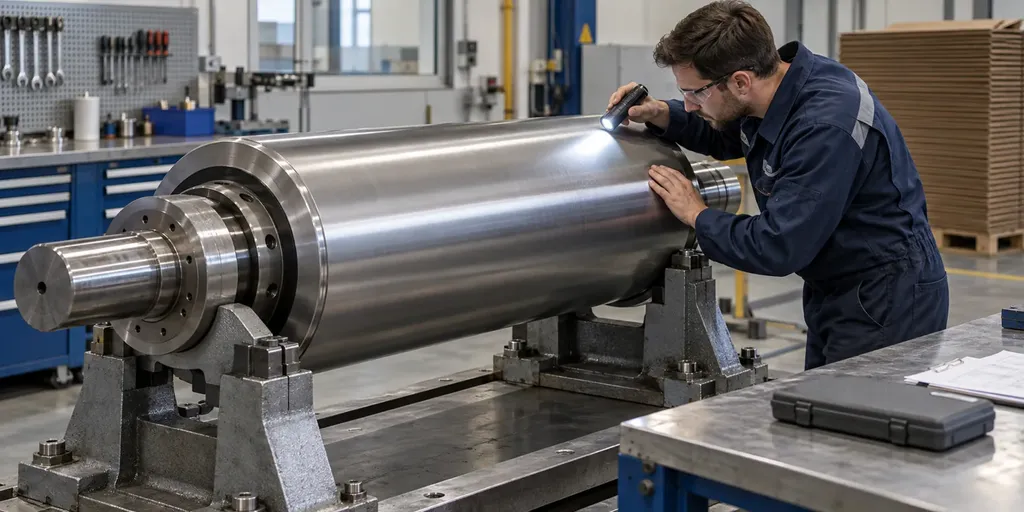
O diâmetro é apenas uma das grandezas importantes. Ovalização, conicidade, cilindricidade e batimento influenciam a avaliação de um componente rotativo. Ovalização significa diferença de diâmetro em direções de uma mesma seção; conicidade indica variação ao longo do comprimento. Batimento é a variação observada durante a rotação em relação à referência utilizada.
A cromagem para indústria de papelão precisa partir de medições distribuídas nas regiões relevantes. Medir um único ponto pode esconder desgaste localizado. A definição da camada e do acabamento deve considerar a condição inicial e a tolerância final exigida, registradas no desenho ou estabelecidas com o responsável técnico.
Espessura por lado e aumento do diâmetro
Em uma superfície cilíndrica externa, a deposição uniforme de 0,03 mm por lado aumenta o diâmetro em aproximadamente 0,06 mm, antes do acabamento que remover material. Essa relação geométrica ajuda a interpretar o orçamento. Não é uma recomendação de camada para todos os rolos: o valor deve ser definido para cada aplicação.
Na cromagem para indústria de papelão, espessura depositada e espessura final podem ser diferentes. Quando o planejamento prevê acabamento posterior, deve existir sobremetal suficiente para atingir a forma e a medida solicitadas. A sequência de preparação, deposição e acabamento precisa ser considerada como um processo único.
Rugosidade e superfície funcional
Ra representa a média aritmética dos desvios do perfil de rugosidade em condições de medição definidas. Uma especificação completa também pode exigir outros parâmetros, direção de acabamento e critérios de avaliação. Duas superfícies com aparência semelhante podem apresentar comportamento diferente em contato com papel, vedação ou outro componente.
Para cromagem para indústria de papelão, a rugosidade deve acompanhar a função da peça. Em uma haste, a interação com a vedação é relevante; em um rolo, contato e transporte podem ser determinantes. O valor de Ra deve vir da especificação aplicável, evitando adotar um número genérico como sinônimo de qualidade.
Como planejar a recuperação de uma peça
O trabalho começa com inspeção e identificação do metal-base. Revestimentos anteriores, corrosão, riscos e danos geométricos precisam ser reconhecidos. Quando necessário, a camada antiga é removida por procedimento compatível com o substrato, seguido da preparação prevista para a nova deposição.
A cromagem para indústria de papelão envolve delimitar as áreas a tratar e proteger encaixes, roscas ou regiões que devem manter sua condição original. A distribuição do depósito depende da geometria e do arranjo de processo. Bordas e mudanças de seção merecem atenção para evitar que uma camada aparentemente uniforme esconda diferenças relevantes.
Após a deposição, o acabamento definido para a aplicação permite ajustar a superfície às exigências dimensionais. A inspeção final deve conferir o que foi contratado: medidas, aspecto e outros critérios especificados. A ASTM B650 é uma referência para revestimentos eletrodepositados de cromo de engenharia sobre substratos ferrosos; sua menção não significa certificação da empresa nem conformidade automática de toda peça.
Informações para solicitar cromagem para indústria de papelão
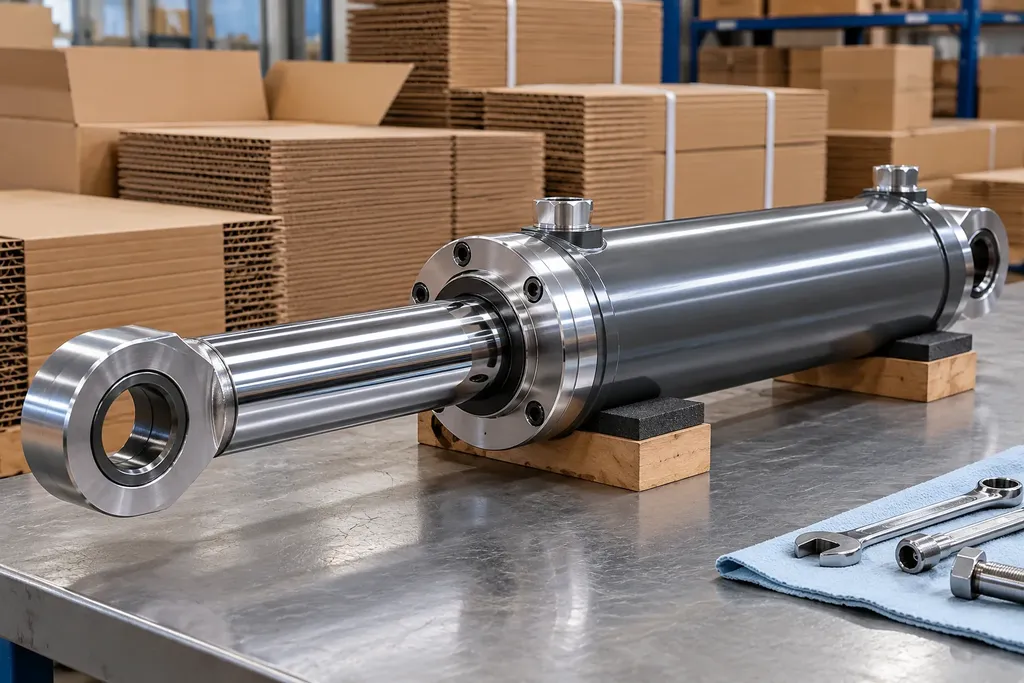
Um pedido acompanhado de desenho, fotografias e histórico de operação permite uma avaliação mais objetiva. Informe comprimento total, diâmetros, peso aproximado, material conhecido, regiões desgastadas e dimensão pretendida. Acrescente a função na máquina, o revestimento anterior e o motivo da retirada.
Se o defeito aparece no produto, descreva sua posição, frequência e condições em que ocorre. Uma marca que se repete a cada volta do rolo fornece uma pista diferente de uma variação presente apenas durante o aquecimento. Fotografias da peça desmontada e do papelão afetado ajudam a relacionar os sinais, sem substituir a inspeção.
Antes de contratar cromagem para indústria de papelão, combine critérios de aceitação e responsabilidade por desmontagem, transporte, montagem e ajustes. Peças pesadas precisam de embalagem, apoio e movimentação adequados. O cronograma deve considerar avaliação, processamento e logística, especialmente quando a fábrica está em outra cidade.
Recuperação e planejamento de parada
A análise econômica deve considerar preço do serviço, custo de uma peça nova, prazo de aquisição e impacto da parada. Também entram montagem, ajustes e eventual disponibilidade de componente reserva. Um reparo só é vantajoso quando atende à função exigida dentro de um planejamento coerente de manutenção.
A cromagem para indústria de papelão pode integrar uma estratégia de recuperação de componentes, desde que a peça permaneça tecnicamente recuperável. Registrar medidas antes e depois do serviço e acompanhar o retorno à operação ajuda a avaliar o resultado. Horas trabalhadas, defeitos observados e novas intervenções fornecem evidências para decisões futuras.
Fale com a Salete sobre cromagem para indústria de papelão
Envie o desenho ou as medidas da peça e indique a região que precisa de tratamento. A Salete Cromo Duro atende a partir de São Paulo e informa abrangência nacional. A equipe poderá analisar o componente e confirmar as condições de atendimento conforme material, dimensões e estado apresentado.
Para solicitar avaliação de cromagem para indústria de papelão, ligue para (11) 2955-6550 ou envie uma mensagem pelo WhatsApp (11) 99687-3072. Endereço: Rua do Imperador, 1969, Vila Paiva, São Paulo, CEP 02074-002. Inclua fotografias, tolerâncias disponíveis e prazo desejado para iniciar a conversa técnica.
Perguntas frequentes
Cromagem para indústria de papelão pode recuperar qualquer rolo
A possibilidade depende da geometria, do metal-base, do desgaste, do revestimento original e da capacidade de processamento. Rolos corrugadores e superfícies texturizadas exigem atenção particular à função do perfil. A avaliação técnica deve ocorrer antes de definir o tratamento ou enviar a peça.
O cromo duro elimina marcas nas chapas
Pode ajudar quando as marcas têm origem em defeitos superficiais recuperáveis da peça. Também é necessário investigar alinhamento, pressão, resíduos, mancais e condições do processo. Sem identificar a causa, não é possível atribuir a solução somente ao revestimento.
Qual espessura deve ser aplicada em um rolo
A espessura depende da medida inicial, dimensão final, desgaste previsto e acabamento posterior. O desenho e a análise do componente orientam a escolha. Uma camada utilizada em haste hidráulica não deve ser transferida automaticamente para outro tipo de peça.
Polimento e cromagem são o mesmo serviço
Polimento trabalha o acabamento da superfície por remoção controlada de material; cromagem adiciona uma camada metálica por eletrodeposição. Os processos podem ser combinados conforme a especificação, mas desempenham funções diferentes na recuperação de um componente.
A Salete atende fábricas fora de São Paulo
A empresa informa atendimento para todo o Brasil. Para cada peça, devem ser confirmadas viabilidade técnica, condições de transporte e prazo. A solicitação pode começar pelo envio de medidas e fotografias ao telefone (11) 2955-6550 ou WhatsApp (11) 99687-3072.
Outros serviços


- Cromagem de Peças Industriais
- Serviço de Cromo Duro
- Serviço de Cromagem Industrial
- Revestimento Metálico Industrial
- Recuperação Dimensional de Peças
- Cromo Duro para Hastes Hidráulicas
- Aplicação de Cromo Duro em Componentes Industriais
- Serviço de Cromo Duro para Peças Industriais
- Cromagem para Indústria Plástica
- Cromagem Industrial em São Paulo
- Cromagem Industrial em São José dos Campos
- Cromagem Industrial em Campinas
Atendimento em toda a Grande São Paulo, litoral e envio para todo o Brasil
A fábrica fica na Rua do Imperador, em São Paulo-SP, mas recebemos e enviamos peças de indústrias de todo o território nacional, com faturamento para empresas.
- Região Central
- Zona Norte
- Zona Oeste
- Zona Sul
- Zona Leste
- Grande São Paulo
- Litoral de São Paulo
- Brasil

